Kaynakçı Eldiveni Nasıl Seçilir? TIG, MIG/MAG ve Elektrot Kaynağı İçin Rehber
Kaynak eldiveni seçerken ilk soru, hangi kaynak yöntemiyle çalıştığınızdır. TIG için parmak hassasiyeti, elektrot ve MIG/MAG için ısı ve sıçrama koruması öne çıkar. EN 12477 ve EN 407 kodlarını da örneklerle açıkladık.
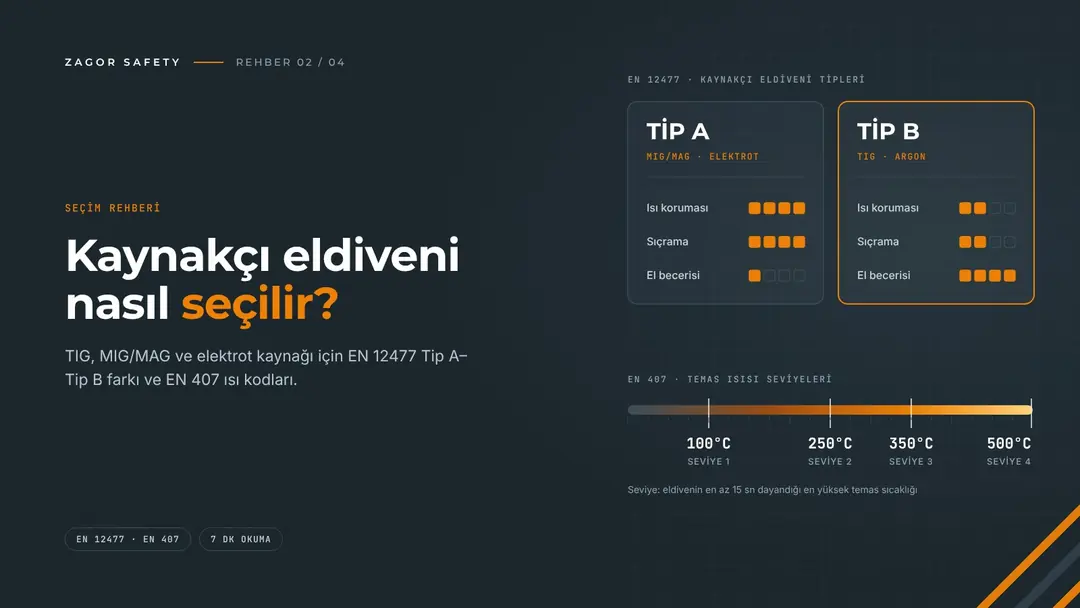
Kaynakçı eldiveni seçimi kaynak yöntemiyle başlar: Aynı eldiven TIG kaynağında hantal, elektrot kaynağında yetersiz kalabilir. Bu rehberde EN 12477 Tip A–Tip B farkını, EN 407 ısı kodlarını ve deri, astar ve boy seçimini adım adım anlatıyoruz.
KISA CEVAP
Kaynakçı eldiveni seçerken önce kaynak yöntemine bakılır. TIG (argon) kaynağında parmak hassasiyeti gerektiği için ince deri ve EN 12477 Tip B; elektrot ve MIG/MAG kaynağında sıçrama ve ısı yüksek olduğu için kalın yarma deri, uzun manşet ve EN 12477 Tip A tercih edilir. Etikette EN 12477'nin yanında ısı için EN 407, mekanik dayanım için EN 388 işaretleri aranmalıdır.
A / B
EN 12477 eldiven tipi
6
EN 407 ısı testi
350 mm
11 numarada asgari boy
BU YAZIDA
Kaynak yöntemine göre eldivenden beklenenler
| Yöntem | Kısaca | Başlıca risk | Eldivende öncelik |
|---|---|---|---|
| TIG (argon kaynağı) | Tungsten elektrot ve argon gazıyla yapılan, ince ve temiz kaynak | Sıcak parça, UV ışınımı; sıçrama az | Parmak hassasiyeti, ince deri |
| MIG/MAG (gazaltı kaynağı) | Sürekli beslenen tel ve koruyucu gazla yapılan kaynak | Orta–yüksek sıçrama, ısı | Isı ve sıçrama koruması |
| Elektrot kaynağı (MMA) | Örtülü çubuk elektrotla yapılan ark kaynağı | Yoğun sıçrama, cüruf, yüksek ısı | Kalın deri, uzun manşet |
| Oksi-gaz kaynak ve kesme | Gaz alevi ile ısıtma ve kesme | Alev, ışınım ısısı | Yüksek EN 407 değerleri |
TERİMLER
TIG
Tungsten Inert Gas, tungsten elektrotla soy gaz (argon) altında kaynak.
MIG/MAG
Metal Inert Gas / Metal Active Gas, tel elektrotla soy ya da aktif gaz altında kaynak.
MMA
Manual Metal Arc, örtülü elektrotla elle yapılan ark kaynağı.
EN 12477 Tip A ve Tip B farkı nedir?
EN 12477, elle yapılan metal kaynağı, kesme ve benzeri işlerde kullanılan eldivenler için Avrupa standardıdır. Standart, eldivenleri EN 388 (mekanik) ve EN 407 (ısı) test sonuçlarına göre iki tipe ayırır. Tip A daha yüksek koruma sağlar ama el becerisi daha düşüktür. Tip B ise koruma şartlarından biraz ödün vererek yüksek el becerisi sunar ve özellikle TIG kaynağı için önerilir.
| Asgari şart | Standart | Tip A | Tip B |
|---|---|---|---|
| Aşınma direnci | EN 388 | 2 | 1 |
| Kesilme direnci (Coupe) | EN 388 | 1 | 1 |
| Yırtılma direnci | EN 388 | 2 | 1 |
| Delinme direnci | EN 388 | 2 | 1 |
| Alev yayılımı | EN 407 | 3 | 2 |
| Temas ısısı | EN 407 | 1 | 1 |
| Konvektif ısı | EN 407 | 2 | — |
| Küçük erimiş metal sıçraması | EN 407 | 3 | 2 |
| El becerisi | EN ISO 21420 | 1 | 4 |
Standart ayrıca eldivenin bileği ve önkolun bir kısmını örtecek uzunlukta olmasını ister. Örneğin 11 numara bir kaynakçı eldiveninin boyu en az 350 mm olmalıdır. 14 inç (yaklaşık 356 mm) ve 16 inç (yaklaşık 406 mm) boylar bu yüzden kaynakta yaygındır.
EN 407 kodu nasıl okunur?
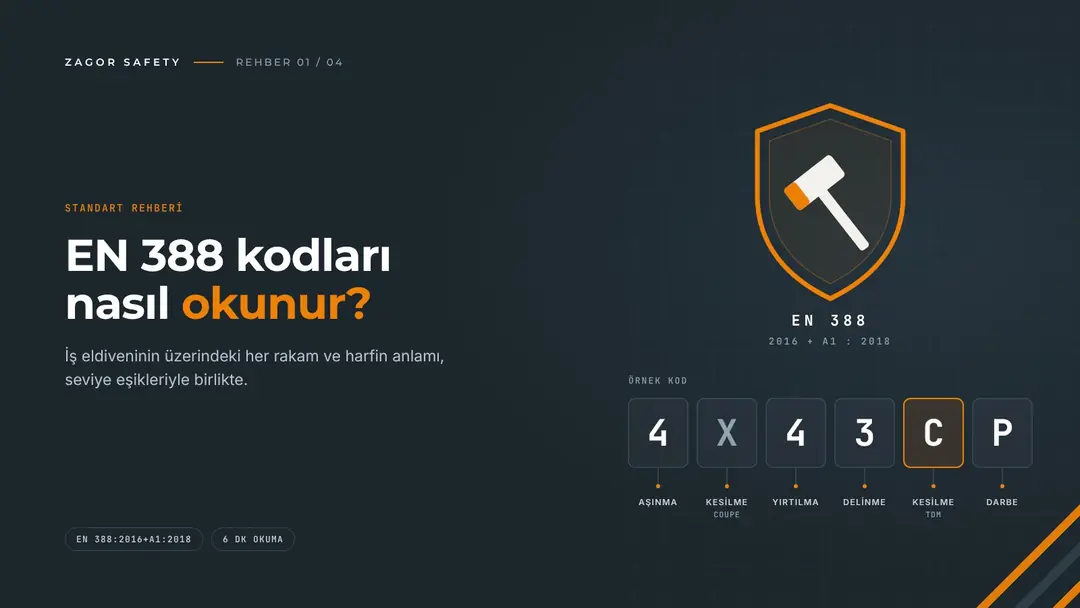
EN 407:2020, eldivenin ısı ve aleve karşı korumasını altı ayrı testle ölçer. Alev simgesinin altındaki altı karakter şu sırayla okunur; her biri 0–4 arası seviye ya da test yapılmadıysa X olabilir:
| Sıra | Test | Seviye 1 | Seviye 2 | Seviye 3 | Seviye 4 |
|---|---|---|---|---|---|
| 1 | Alev yayılımı (alev sönme süresi) | ≤ 15 sn | ≤ 10 sn | ≤ 3 sn | ≤ 2 sn |
| 2 | Temas ısısı (en az 15 sn) | 100 °C | 250 °C | 350 °C | 500 °C |
| 3 | Konvektif ısı (alev ısısının geçme süresi) | ≥ 4 sn | ≥ 7 sn | ≥ 10 sn | ≥ 18 sn |
| 4 | Işınım ısısı | ≥ 7 sn | ≥ 20 sn | ≥ 50 sn | ≥ 95 sn |
| 5 | Küçük erimiş metal sıçraması (damla) | ≥ 10 | ≥ 15 | ≥ 25 | ≥ 35 |
| 6 | Büyük miktarda erimiş metal (gram) | 30 g | 60 g | 120 g | 200 g |
EN 407'nin 2020 sürümünde iki farklı simge kullanılır. Alev testinden geçen eldivenlerde alevli simge yer alır. Alev testi yapılmamış eldivenlerde ise alev yerine ısı dalgalarını gösteren simge kullanılır ve ilk karakter X olur. Doğrudan alevle temas olan işlerde alevli simgeyi taşıyan eldiven seçilmelidir.
Deri türü, astar ve takviye
Eldiven boyu ve manşet
Manşet, eldivenin bilekten sonra kola uzanan kısmıdır. Elektrot kaynağı, tavan pozisyonunda kaynak ve yoğun sıçrama olan işlerde uzun manşet, kıvılcımın tulum koluna girmesini ve önkolun yanmasını önler. TIG gibi az sıçramalı işlerde daha kısa ve hafif bir manşet hareket serbestliği sağlar.
Zagor kaynakçı eldivenleri hangi işe uygun?
| Model | Öne çıkan özellik | Uygun iş | Standartlar |
|---|---|---|---|
| MX-1205Y / MX-1205W | 1,2–1,3 mm inek derisi, ince yapı | Argon (TIG) kaynağı, ince işler | CE, EN 388, EN 407 |
| MX-227BT | 14 inç, turkuaz yarma deri, polar astar | Genel kaynak, sıcak parça tutma | CE, EN 388, EN 407 |
| MX-228 | 14 inç, deri takviyeli, polar astar | MIG/MAG ve elektrot kaynağı | CE, EN 388, EN 407, EN 12477 |
| MX-229 | 16 inç, 20 cm yarma deri manşet | Yoğun sıçramalı işler, önkol koruması | CE, EN 388, EN 407, EN 12477 |
MX-1205 serisinin etiketinde EN 12477 bilgisi yer almaz. İş tanımınızda EN 12477 Tip B şartı varsa, satın almadan önce ürün etiketini kontrol edin ya da bize danışın.
Kaynak eldiveni ne zaman değiştirilmeli?
ÖZETLE
Akılda kalması gerekenler
Sık sorulan sorular
TIG eldiveniyle MIG kaynağı yapılabilir mi?
Önerilmez. TIG eldivenleri hassasiyet için ince deriden üretilir ve MIG/MAG kaynağındaki yoğun sıçramaya karşı yeterli ısı koruması sağlamayabilir. MIG/MAG ve elektrot kaynağı için EN 12477 Tip A sınıfındaki kalın yarma deri eldivenler tercih edilmelidir.
Kaynakçı eldiveni elektrik çarpmasına karşı korur mu?
Hayır. Kaynakçı eldivenleri elektrik yalıtım eldiveni değildir. Elektrik işlerinde kullanılan yalıtkan eldivenler EN 60903 standardına göre ayrıca sınıflandırılır. Kaynakta kuru eldivenle çalışmak ve ekipman topraklamasına dikkat etmek gerekir.
14 inç mi 16 inç mi kaynak eldiveni seçmeliyim?
14 inç (yaklaşık 36 cm) boy çoğu MIG/MAG ve genel kaynak işi için yeterlidir. Elektrot kaynağı, tavan kaynağı ve yoğun sıçramalı işlerde önkolu daha fazla örten 16 inç (yaklaşık 41 cm) boy daha güvenlidir.
Argon kaynak eldiveni ile normal kaynak eldiveni arasındaki fark nedir?
Argon (TIG) kaynak eldivenleri daha ince ve yumuşak deriden üretilir, böylece kaynakçı tel ve torcu hassas şekilde kontrol edebilir. Normal (MIG/MAG, elektrot) kaynak eldivenleri ise daha kalın yarma deriden, astarlı ve genellikle daha uzun manşetli üretilir.
Destekli ve desteksiz kaynakçı eldiveni arasındaki fark nedir?
Destekli eldivenlerde avuç içi ve başparmak gibi en çok yıpranan bölgelere ek bir deri katmanı dikilir. Bu takviye eldivenin ömrünü uzatır ve sürtünmeye karşı ek koruma sağlar. Desteksiz eldivenler ise daha hafiftir ve el hareketini daha az kısıtlar.
İLGİLİ REHBERLER
KURUMSAL ALIM
Firmanız için doğru eldiveni birlikte seçelim
Görev ve risklerinize göre model ve beden önerisi hazırlayalım; adetli alımlarda size özel teklif sunalım.
KAYNAKLAR VE REFERANS STANDARTLAR
Bu içerik genel bilgilendirme amaçlıdır. Eldiven seçimi, işyerinizin risk değerlendirmesine göre yapılmalıdır.